Lean Methoden sind praktische Werkzeuge, mit denen ein Werk Verschwendung beseitigt, den Fluss sichtbar macht und Prozesse stabil hält. Die 12 Methoden, die Produktionsunternehmen am häufigsten nutzen, sind Wertstromanalyse, 5S, Standardarbeit, Kanban, SMED, Heijunka, Poka-Yoke, Jidoka, TPM, Kaizen, A3-Problemlösung und Hoshin Kanri. Jede Methode löst ein bestimmtes Problem. Wählen Sie das Werkzeug deshalb nach dem Problem aus, das Sie sehen.
Den meisten Werken fehlt es nicht an Lean-Schulungen. Es fehlt eine klare Antwort auf eine einfache Frage: Welches Werkzeug passt zum Problem an dieser Linie, und in welcher Reihenfolge führen wir es ein? Ein 5S-Workshop stabilisiert keinen instabilen Prozess, und Kanban funktioniert nicht an einer Linie mit langen Rüstzeiten.
Dieser Leitfaden gibt einen Überblick über alle Lean-Werkzeuge auf unserem Blog. Zu jedem Werkzeug finden Sie eine kurze Definition, die Situation, in der es sich lohnt, den typischen Fehler und, wo vorhanden, einen Link zum ausführlichen Beitrag.
- Wählen Sie eine Lean-Methode nach dem Problem, das Sie sehen, etwa instabile Qualität, lange Rüstzeiten oder zu hohe Bestände, und nicht danach, was gerade populär ist.
- Beginnen Sie mit den Grundlagen: 5S, Standardarbeit und visuelles Management. Kanban, Heijunka und SMED funktionieren erst, wenn die Grunddisziplin steht.
- Lean-Werkzeuge beseitigen Verschwendung und verbessern den Fluss. Six-Sigma-Werkzeuge reduzieren die Streuung. Viele Werke kombinieren beides.
- Ohne eine Führungskraft, die das Ergebnis verantwortet, lässt die Wirkung eines Werkzeugs innerhalb weniger Monate nach. Messen Sie vorher die Ausgangswerte und auditieren Sie danach den neuen Standard.
Was sind Lean Methoden?
Lean-Methoden, auch Lean-Werkzeuge, Lean-Management-Methoden oder Lean-Tools genannt, sind die Methoden hinter der Lean Production. Die meisten stammen aus dem Toyota-Produktionssystem, das Taiichi Ohno und Shigeo Shingo ab den 1950er-Jahren entwickelt haben. Heute nutzt man sie in der Automobil- und Elektronikindustrie, im Maschinenbau, in der Lebensmittelindustrie und in fast allen anderen Produktionsbranchen.
Jede Lean-Methode erfüllt einen von vier Zwecken: Sie macht Verschwendung sichtbar, sie schafft Fluss, sie baut Qualität in den Prozess ein, oder sie hält die Verbesserung in Gang. Wer den Zweck kennt, sieht schneller, welche Werkzeuge zusammengehören.
Lean-Methoden sind einfache, visuelle Werkzeuge, mit denen die Mitarbeiter, die die Arbeit ausführen, Verschwendung erkennen, beseitigen und die bessere Arbeitsweise zum neuen Standard machen.
Welche Verschwendung beseitigen Lean-Methoden?
Lean unterscheidet acht Verschwendungsarten, im Englischen oft mit dem Akronym DOWNTIME zusammengefasst: Fehler, Überproduktion, Wartezeiten, ungenutztes Mitarbeiterpotenzial, Transport, Bestände, Bewegung und Überbearbeitung. Das japanische Wort für Verschwendung allgemein ist Muda.
Lean nennt außerdem zwei Ursachen von Verschwendung. Mura ist Unausgeglichenheit, zum Beispiel ein Bedarf, der stark schwankt. Muri ist die Überlastung von Menschen oder Maschinen. Manche Werkzeuge wie Heijunka setzen direkt bei Mura an. Andere wie 5S oder SMED beseitigen Muda an einem einzelnen Arbeitsplatz.
Welche Lean-Methode passt zu welchem Problem?
Nutzen Sie diese Tabelle als Ausgangspunkt. Suchen Sie das Problem, das Sie am meisten kostet, beginnen Sie mit dem Werkzeug in der zweiten Spalte und nehmen Sie das Werkzeug aus der dritten Spalte hinzu, sobald das erste funktioniert.
| Problem, das Sie sehen | Beginnen mit | Danach ergänzend | Kennzahl |
|---|---|---|---|
| Niemand überblickt den gesamten Fluss vom Auftrag bis zur Lieferung | Wertstromanalyse | Kaizen-Workshops zu den größten Schwachstellen | Durchlaufzeit, Anteil wertschöpfender Tätigkeiten |
| Suche nach Werkzeugen, Teilen und Dokumenten | 5S | Visuelles Management, Standardarbeit | Suchaufwand je Schicht, 5S-Auditergebnis |
| Jede Schicht arbeitet anders | Standardarbeit | Gemba-Walks, Layered Process Audits | Streuung der Zykluszeit, First Pass Yield |
| Zu hohe Bestände zwischen den Arbeitsgängen | Kanban, Pull-System | Heijunka | Umlaufbestand, Reichweite in Tagen |
| Lange Rüstzeiten erzwingen große Lose | SMED | Kleinere Lose, Heijunka | Rüstzeit |
| Bedarfsschwankungen überlasten die Linie | Heijunka | Kanban, Standardarbeit | Stabilität der Ausbringung je Tag |
| Wiederkehrende Montage- oder Handhabungsfehler | Poka-Yoke | Jidoka, Standardarbeit | Fehler in ppm, Ausschussquote |
| Fehler gelangen an die nächste Station | Jidoka und Andon | Ursachenanalyse | Fehlerschlupf, Linienstopps |
| Häufige Ausfälle und Kurzstillstände | TPM | SMED, 5S | OEE, mittlere Betriebsdauer zwischen Ausfällen, kurz MTBF |
| Dasselbe Problem tritt immer wieder auf | A3-Problemlösung | Poka-Yoke, Standardarbeit | Wiederholte Reklamationen |
| Verbesserungsprojekte ziehen in verschiedene Richtungen | Hoshin Kanri | Kaizen-Workshops | Fortschritt bei 2–3 Werkszielen |
| Ein Engpass begrenzt das ganze Werk | Engpasstheorie, Theory of Constraints | SMED, TPM am Engpass | Ausbringung des Engpasses |
Liegt die Ursache eines Fehlers in den Prozessdaten verborgen und ist in der Produktion nicht sichtbar, reichen Lean-Werkzeuge nicht aus. Dann helfen statistische Werkzeuge, die im Abschnitt zu Six Sigma weiter unten beschrieben sind.
Was sind die 12 meistgenutzten Lean-Methoden?
Die Liste folgt dem üblichen Weg durch ein Werk: zuerst den Fluss sichtbar machen, dann den Prozess stabilisieren, dann ins Fließen bringen, dann Qualität einbauen und schließlich weiter verbessern.
1. Wertstromanalyse
Die Wertstromanalyse, englisch Value Stream Mapping oder kurz VSM, stellt den Material- und Informationsfluss einer Produktfamilie vom Lieferanten bis zum Kunden dar. Die Darstellung des Ist-Zustands zeigt, wo Wartezeiten, Bestände und Nacharbeit entstehen. Die Darstellung des Soll-Zustands zeigt den angestrebten Fluss.
Wann sie sich lohnt: am Anfang eines Lean-Programms, vor einer Layoutänderung oder wenn die Durchlaufzeit deutlich länger ist als die eigentliche Bearbeitungszeit.
Typischer Fehler: den Wertstrom im Besprechungsraum aus ERP-Daten zu zeichnen, statt den Prozess vor Ort abzulaufen. Ein weiterer Fehler ist ein schöner Soll-Zustand ohne Maßnahmenplan und Verantwortliche. Mehr dazu in unserem Beitrag Wertstromanalyse am Beispiel mit Ist- und Soll-Zustand.
2. 5S
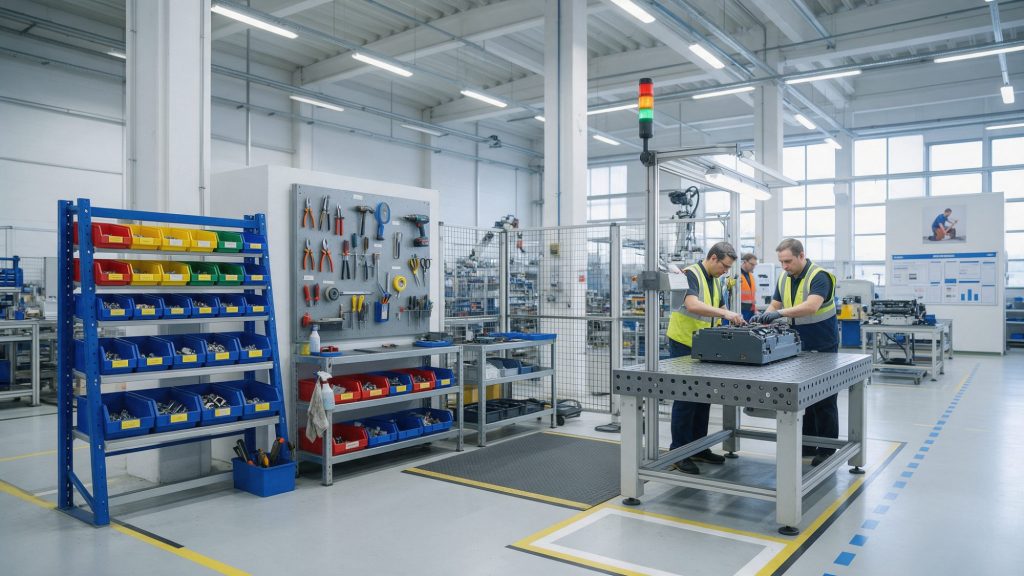
5S steht für Sortieren, Systematisieren, Säubern, Standardisieren und Selbstdisziplin. Die Methode schafft einen sauberen, geordneten Arbeitsplatz, an dem jedes Werkzeug und jedes Teil einen markierten Platz hat und Probleme sichtbar werden.
Wann sie sich lohnt: als erster sichtbarer Lean-Schritt in einem Bereich, vor der Standardarbeit und überall dort, wo Mitarbeiter Zeit mit Suchen verlieren.
Typischer Fehler: 5S als einmalige Aufräumaktion zu behandeln. Ohne das vierte und fünfte S, ohne regelmäßige Audits und eine Führungskraft, die sie überprüft, fällt der Bereich innerhalb weniger Wochen in den alten Zustand zurück. Beispiele für jeden Schritt finden Sie im Beitrag zur 5S-Methode.
3. Standardarbeit
Standardarbeit ist die vereinbarte beste Art, eine Aufgabe auszuführen. Sie legt die Arbeitsfolge fest, den Takt, den der Werker einhalten muss, und den Standardbestand an Material am Arbeitsplatz. Sie ist die Basis für jede weitere Verbesserung.
Wann sie sich lohnt: wenn die Ergebnisse davon abhängen, wer gerade Schicht hat, wenn Sie neue Werker einarbeiten, und nach jedem Kaizen-Workshop, um das Ergebnis zu sichern.
Typischer Fehler: lange Arbeitsanweisungen, die niemand liest. Ein gutes Standardarbeitsblatt passt auf eine Seite, nutzt Fotos und wird vom Teamleiter an der Linie überprüft.
4. Kanban und Pull-System
Kanban ist ein Signal, meist eine Karte oder ein leerer Behälter, das dem vorgelagerten Prozess mitteilt, was und wie viel er produzieren oder liefern soll. Der tatsächliche Verbrauch zieht die Produktion, statt dass eine Prognose sie anschiebt.
Wann es sich lohnt: wenn sich zwischen den Arbeitsgängen Bestände stauen, für Wiederholteile mit gleichmäßigem Bedarf und für die Versorgung der Linie aus einem Supermarkt.
Typischer Fehler: Kanban einzuführen, bevor der Prozess stabil ist. Sind die Rüstzeiten lang oder stehen die Maschinen oft still, laufen die Karten nicht richtig um, und die Mitarbeiter kehren zur alten Arbeitsweise zurück.
5. SMED, schnelles Rüsten
SMED steht für Single Minute Exchange of Die, also Rüsten im einstelligen Minutenbereich. Shigeo Shingo hat die Methode entwickelt, um Rüstzeiten zu verkürzen. Das Team trennt internes Rüsten, das bei stehender Maschine stattfindet, vom externen Rüsten, das bei laufender Maschine möglich ist, und verlagert so viele Schritte wie möglich in das externe Rüsten.
Wann es sich lohnt: an Pressen, Spritzgießmaschinen und Bearbeitungszentren, an denen lange Rüstzeiten große Lose erzwingen, und am Engpass.
Typischer Fehler: eine Videoanalyse und ein Workshop ohne neue Standardarbeit und ohne Rüstwagen. Der erste Rüstvorgang ist schnell, der zehnte dauert wieder so lange wie früher.
6. Heijunka, Produktionsglättung
Heijunka glättet Menge und Mix der Produktion. Die Linie fertigt dadurch ein gleichmäßiges, sich wiederholendes Muster von Produkten statt großer Lose eines einzigen Typs.
Wann es sich lohnt: wenn Bedarfsschwankungen Mitarbeiter und Maschinen überlasten, wenn von manchen Typen zu viel auf Lager liegt, während andere fehlen, und bevor Sie ein Pull-System mit Kanban einführen.
Typischer Fehler: glätten zu wollen, ohne die Rüstzeiten verkürzt zu haben. Die Glättung des Mix setzt SMED voraus. Mehr dazu im Beitrag Heijunka erklärt mit der Heijunka-Box.
7. Poka-Yoke, Fehlervermeidung
Poka-Yoke ist eine einfache Vorrichtung oder Konstruktion, die einen Fehler verhindert oder sofort erkennt. Beispiele sind eine Aufnahme, die das Teil nur in einer Lage annimmt, oder ein Sensor, der die Schrauben zählt.
Wann es sich lohnt: bei wiederkehrenden menschlichen Fehlern in Montage, Verpackung oder Handhabung und bei Merkmalen, die in der PFMEA als kritisch eingestuft sind.
Typischer Fehler: sich auf Warnhinweise zu verlassen, die Werker mit der Zeit ignorieren. Wo das Risiko hoch ist, ist eine Sicherung nötig, die den Prozess stoppt. Mehr dazu in unseren Poka-Yoke-Beispielen aus der Produktion.
8. Jidoka und Andon
Jidoka bedeutet, Qualität in den Prozess einzubauen: Eine Maschine oder ein Werker stoppt, sobald eine Abweichung auftritt, damit kein Fehler an die nächste Station gelangt. Andon ist das Signal, eine Leuchte oder eine Reißleine, mit dem der Werker Hilfe anfordert.
Wann es sich lohnt: wenn Fehler erst in weit nachgelagerten Prozessschritten oder beim Kunden entdeckt werden, und an automatisierten Linien, die lange ohne Werker laufen können.
Typischer Fehler: Andon-Leuchten zu installieren, ohne festzulegen, wer reagiert. Kommt niemand, wenn die Leuchte angeht, nutzen die Werker sie bald nicht mehr. Mehr dazu im Beitrag Jidoka im Lean Management.
9. TPM und OEE
Total Productive Maintenance, kurz TPM, überträgt den Werkern die Grundpflege ihrer Maschinen, etwa Reinigen, Inspizieren und Schmieren, während sich die Instandhaltung auf geplante Arbeiten konzentriert. Die Gesamtanlageneffektivität, kurz OEE, misst das Ergebnis als Verfügbarkeit × Leistung × Qualität.
Wann es sich lohnt: wenn Ausfälle, Kurzstillstände und Geschwindigkeitsverluste die Ausbringung begrenzen, vor allem an der Engpassmaschine.
Typischer Fehler: einem hohen OEE-Benchmark nachzujagen statt den größten Verlust anzugehen. Zerlegen Sie die OEE in die sechs großen Verluste und beseitigen Sie zuerst den größten.
10. Kaizen und Kaizen-Workshops
Kaizen bedeutet kontinuierliche Verbesserung in vielen kleinen Schritten durch die Mitarbeiter, die die Arbeit ausführen. Ein Kaizen-Workshop ist ein fokussierter Workshop von 3–5 Tagen, in dem ein bereichsübergreifendes Team einen Prozess verbessert.
Wann es sich lohnt: um Verschwendung zu beseitigen, die die Wertstromanalyse aufgedeckt hat, um 5S oder SMED in einem Bereich einzuführen und um ins Stocken geratene Verbesserungsarbeit neu zu starten.
Typischer Fehler: Workshops ohne Ausgangswerte, Standardarbeit und Folgeaudits. Die Ergebnisse lassen nach, und die Mitarbeiter verlieren das Vertrauen in Lean. Mehr dazu, was Kaizen bringt und wie Sie die Ergebnisse sichern.
Leitfaden Interim Management für Produktionsunternehmen
Wann ein erfahrener Interim Manager der schnellste Weg ist, die Lean-Arbeit neu zu starten und dauerhafte Ergebnisse zu erzielen.
- Wann sich ein Interim Manager lohnt
- Wie Sie ein Mandat formulieren
- Die ersten 30 Tage, Woche für Woche
11. A3-Problemlösung, PDCA und Gemba-Walks
Die A3-Problemlösung bildet den gesamten PDCA-Zyklus mit Plan, Do, Check und Act auf einem Blatt im A3-Format ab: das Problem, den Ist-Zustand, die Grundursache, die Gegenmaßnahmen und die Wirksamkeitsprüfung. Die Arbeit beginnt am Gemba, dem Ort, an dem das Problem entsteht. Regelmäßige Gemba-Walks der Führungskräfte sorgen dafür, dass Probleme sichtbar bleiben.
Wann es sich lohnt: bei wiederkehrenden Qualitäts- oder Lieferproblemen, bei Kundenreklamationen und als Coaching-Werkzeug für Teamleiter.
Typischer Fehler: das A3 am Schreibtisch auszufüllen und vorschnell eine Lösung festzulegen, bevor die Grundursache nachgewiesen ist. Mehr dazu in unseren Beispielen zur Ursachenanalyse mit der 5-Why-Methode und dem Ishikawa-Diagramm sowie im Beitrag zur strukturierten Problemlösung.
12. Hoshin Kanri, Zielentfaltung
Hoshin Kanri verbindet die zwei oder drei Durchbruchsziele des Werks mit den Projekten und Kennzahlen jeder Abteilung, oft auf einer X-Matrix, und stimmt sie im Catchball-Verfahren zwischen den Ebenen ab.
Wann es sich lohnt: wenn viele Verbesserungsprojekte gleichzeitig laufen, die Werksergebnisse sich aber nicht verbessern, und in der Jahresplanung.
Typischer Fehler: zu viele Ziele. Ein Hoshin mit zehn Prioritäten hat keine. Mehr dazu im Beitrag Hoshin Kanri in 6 Schritten.
In welcher Reihenfolge sollten Sie Lean-Methoden einführen?
Eine einzig richtige Reihenfolge gibt es nicht, aber die meisten erfolgreichen Werke folgen derselben Logik. Sie schaffen zuerst Stabilität und dann Fluss, denn fortgeschrittene Werkzeuge verstärken die Disziplin, die bereits vorhanden ist, im Guten wie im Schlechten.
- Den Fluss sichtbar machenErstellen Sie für eine Produktfamilie eine Wertstromanalyse und wählen Sie die zwei oder drei größten Schwachstellen aus.
- Grundordnung schaffenFühren Sie im Zielbereich 5S und visuelles Management ein, damit Probleme sichtbar werden.
- Den Prozess stabilisierenSchreiben Sie die Standardarbeit, starten Sie Gemba-Walks und führen Sie an den wichtigsten Maschinen die TPM-Grundlagen ein.
- Qualität einbauenSetzen Sie Poka-Yoke bei wiederkehrenden Fehlern ein und Jidoka mit einer klaren Reaktion auf jedes Andon-Signal.
- Fluss und Pull schaffenVerkürzen Sie die Rüstzeiten mit SMED, glätten Sie dann die Produktion mit Heijunka und verbinden Sie die Prozesse mit Kanban.
- Weiter verbessernFühren Sie Kaizen-Workshops und A3-Problemlösungen durch und richten Sie sie mit Hoshin Kanri auf die Werksziele aus.
Viele Werke haben Kanban-Karten, 5S-Tafeln und A3-Formulare, und trotzdem ändern sich die Ergebnisse nicht. Lean ist ein Managementsystem: Führungskräfte gehen in die Produktion, Probleme werden sichtbar gemacht und vom Team gelöst, und die Standards werden überprüft. Ohne diese Routine artet jedes Werkzeug in Bürokratie aus.
Was ist der Unterschied zwischen Lean-Werkzeugen und Six-Sigma-Werkzeugen?
Lean-Werkzeuge beseitigen Verschwendung und beschleunigen den Fluss. Six-Sigma-Werkzeuge reduzieren die Streuung mit Daten und Statistik, meist im DMAIC-Zyklus: Define, Measure, Analyze, Improve, Control. Lean Six Sigma verbindet beide in einem Programm.
| Ziel | Typische Lean-Werkzeuge | Typische Six-Sigma-Werkzeuge |
|---|---|---|
| Den Prozess verstehen | Wertstromanalyse, Gemba-Walk | SIPOC, Prozessablaufdiagramm |
| Die Ursache eines Problems finden | 5 Why, A3 | Ishikawa-Diagramm, Hypothesentests, Regression |
| Fehler vermeiden | Poka-Yoke, Jidoka | FMEA, statistische Versuchsplanung |
| Den Prozess lenken | Standardarbeit, visuelles Management | Statistische Prozesslenkung, kurz SPC, Produktionslenkungsplan |
| Die Prozessfähigkeit messen | OEE, Durchlaufzeit | Cp und Cpk, Messsystemanalyse |
Setzen Sie Lean-Werkzeuge ein, wenn die Verschwendung in der Produktion sichtbar ist. Setzen Sie Six-Sigma-Werkzeuge ein, wenn die Ursache in den Daten verborgen liegt. Mehr dazu in den Beiträgen Lean vs Six Sigma und statistische Prozesskontrolle.
Oft kommt eine dritte Methode hinzu. Die Theory of Constraints zeigt, wo Sie Lean-Werkzeuge zuerst einsetzen sollten: am Engpass, der die Ausbringung des gesamten Werks begrenzt.
Wie bringen Lean-Methoden dauerhaft Ergebnisse?
Die Werkzeuge sind leicht zu lernen. Schwierig ist, sie dauerhaft im Alltag zu verankern. Werke mit dauerhaften Ergebnissen tun konsequent einige wenige Dinge:
- Ausgangswerte messen, bevor sich etwas ändert, und das Ergebnis vom Controlling bestätigen lassen.
- In einem Pilotbereich beginnen und das Vorgehen erst übertragen, wenn es dort funktioniert.
- Den neuen Standard dokumentieren, und zwar nach jeder Verbesserung, und alle Schichten schulen.
- Den Standard regelmäßig auditieren, mit Layered Process Audits durch Teamleiter und Führungskräfte.
- Einen Verantwortlichen festlegen für jedes Werkzeug und jeden Bereich, mit einem klaren Ziel.
- Lean-Kennzahlen besprechen in der täglichen Shopfloor-Runde, nicht in einem separaten Projektbericht.
Werke, deren Lean-Ergebnisse dauerhaft Bestand haben, behandeln die Werkzeuge als Teil der normalen Führungsarbeit. Der Teamleiter prüft die Standardarbeit an der Linie, der Werksleiter geht regelmäßig ans Gemba, und die nächste Verbesserung setzt beim neuen Standard an.
Wie hilft ein Lean-Manager auf Interim-Basis?
Viele Werke in Mittel- und Osteuropa kennen Lean-Werkzeuge aus Schulungen, doch das Programm kommt zum Stillstand, wenn der Lean-Manager das Unternehmen verlässt, ein Serienanlauf alle Aufmerksamkeit bindet oder niemand das Mandat hat, die Prozesse zu ändern. Ein erfahrener Lean-Manager auf Interim-Basis bringt die Arbeit schnell wieder in Gang. Er hat diese Werkzeuge bereits in anderen Werken eingeführt, und sein Mandat ist es, messbare Ergebnisse zu liefern.
In der Praxis bedeutet das: eine Wertstromanalyse mit klarem Ziel, eine Abfolge von Werkzeugen, die zu Ihrem Werk passt, die ersten Kaizen-Workshops, Standards und Audits sowie die Übergabe an Ihr Stammteam. Mehr zu unserem Angebot Lean-Manager auf Interim-Basis und dazu, was ein Interim Manager macht.
Wie GQ Interim hilft
Seit 2011 haben wir mehr als 1.550 Projekte in Produktions- und Industrieunternehmen in Mittel- und Osteuropa abgeschlossen, für Kunden wie Stellantis, Porsche, Siemens, Valeo und Magna. Unsere Datenbank umfasst 7.500+ geprüfte Experten für Operations, Lean Management, Qualität und Werksleitung. Wir sind nach ISO 9001 und TISAX zertifiziert.
Fazit
Lean-Methoden wirken, wenn sie zum Problem passen. Machen Sie zuerst den Fluss sichtbar, schaffen Sie Grundordnung und stabile Standards, und sorgen Sie dann für Fluss, Pull und eingebaute Qualität. Setzen Sie Six-Sigma-Werkzeuge ein, wenn die Ursache in den Daten verborgen liegt.
Die Werkzeuge selbst sind einfach. Die Ergebnisse kommen von Führungskräften, die in die Produktion gehen, die Standards überprüfen und die Verbesserung in Gang halten.
Bringen Sie Ihr Lean-Programm in Gang, noch in diesem Monat
Sagen Sie uns, welches Werk oder welche Linie Ergebnisse braucht. Sie erhalten von uns Profile von Lean-Experten, die diese Werkzeuge bereits eingeführt haben.
Häufig gestellte Fragen
Was sind die wichtigsten Lean-Methoden?
Die meistgenutzten Lean-Methoden in der Produktion sind Wertstromanalyse, 5S, Standardarbeit, Kanban, SMED, Heijunka, Poka-Yoke, Jidoka, TPM, Kaizen, A3-Problemlösung und Hoshin Kanri. Visuelles Management und Gemba-Walks unterstützen sie alle.
Mit welcher Lean-Methode sollte ein Werk beginnen?
Die meisten Werke beginnen mit der Wertstromanalyse, um den Fluss sichtbar zu machen, und mit 5S und Standardarbeit, um eine Grundordnung zu schaffen. Kanban, Heijunka und SMED folgen später, sobald der Prozess stabil ist.
Was sind die 5 Lean-Prinzipien?
Die fünf Lean-Prinzipien nach Womack und Jones lauten: Wert aus Sicht des Kunden definieren, den Wertstrom identifizieren, Fluss erzeugen, das Pull-Prinzip umsetzen und Perfektion anstreben. Lean-Methoden sind die praktischen Werkzeuge, mit denen Sie diese Prinzipien umsetzen.
Was ist der Unterschied zwischen Lean-Werkzeugen und Six-Sigma-Werkzeugen?
Lean-Werkzeuge wie 5S, Kanban und SMED beseitigen Verschwendung und verbessern den Fluss. Six-Sigma-Werkzeuge wie statistische Prozesslenkung, statistische Versuchsplanung und Prozessfähigkeitsanalyse reduzieren die Streuung anhand von Daten. Lean Six Sigma nutzt beides.
Was ist der Unterschied zwischen 5S und Kaizen?
5S ist ein konkretes Werkzeug zur Arbeitsplatzorganisation. Kaizen ist das Prinzip der kontinuierlichen Verbesserung, und ein Kaizen-Workshop ist ein Workshop-Format. Viele Werke führen 5S in ihrem ersten Kaizen-Workshop ein.
Sind Lean-Methoden nur für die Produktion?
Nein. Lean-Methoden werden auch in der Logistik, in der Verwaltung, in Krankenhäusern und in Softwareteams eingesetzt. Dieser Leitfaden konzentriert sich auf die Produktion, in der die meisten Werkzeuge entstanden sind.
Wie messen Sie den Nutzen von Lean-Methoden?
Erfassen Sie vor der Änderung die Ausgangswerte, zum Beispiel Umlaufbestand, OEE, Ausschussquote oder Rüstzeit, und messen Sie danach dieselbe Kennzahl. Lassen Sie die Einsparungen vom Controlling bestätigen und beobachten Sie die Kennzahl mindestens 90 Tage lang.
Ersetzen digitale Werkzeuge die klassischen Lean-Methoden?
Nein. Digitales Andon, OEE-Dashboards in Echtzeit und elektronisches Kanban machen die Daten schneller verfügbar und leichter teilbar, setzen aber einen stabilen Prozess und klare Standards voraus. Beginnen Sie mit den klassischen Werkzeugen in der Produktion.
Wer sollte Lean in einem Produktionswerk leiten?
Eine Führungskraft mit Lean-Erfahrung und der Befugnis, Prozesse zu ändern, meist aus Operations oder Qualität. Hat im Werk niemand die Kapazität dafür, kann ein Lean-Manager auf Interim-Basis die ersten Projekte leiten und die Routine für das Stammteam aufbauen.